


Għal lott ta 'partijiet ta' l-istainless steel ta '3mm ipproċessati fuq standardmagna tal-qtugħ bil-lejżer tal-fibra tal-metall, it-truf maqtugħin kienu bla xkiel filgħodu. Madankollu, wara nofsinhar, il-ħaddiema nnotaw li minkejja li żammew il-programm tal-proċess, il-veloċità, il-qawwa, u l-issettjar tal-pressjoni tal-gass mhux mibdula, beda jifforma ċirku ta 'burrs iebsa fit-truf ta' isfel tal-partijiet.
L-aktar reazzjoni inizjali komuni fuq-post hija li żżid il-qawwa u titbaxxa l-veloċità tat-tqattigħ. Filwaqt li dan jidher li jgħin ftit għall-ewwel, wara li qatgħu ftit għexieren ta 'folji, il-burrs jerġgħu lura, akkumpanjati minn sfurija tul ix-xifer maqtugħ u akkumulazzjoni ta' ħmieġ għall-agħar.

Id-diffikultà reali b’din it-tip ta’ kwistjoni tinsab fil-fatt liparametri mhux mibdula fuq l-iskrin ma jfissirx li l-enerġija attwali u l-fluss ta 'l-arja mogħtija lill-kerf jibqgħu mhux mibdula.Il-qtugħ bil-lejżer huwa proċess komplut b'mod konġunt mill-ottika, il-gass, il-materjal u l-kundizzjonijiet tal-moviment. Drift bil-mod fi kwalunkwe fattur wieħed jista 'f'daqqa waħda jirrendi parametri li qabel kienu adattati kompletament ineffettivi.
1. Nifhmu l-Kawża Għerq: Evakwazzjoni Fqira tal-Ħmieġ
Ir-raġġ tal-lejżer isaħħan il-materjal lokalizzat sakemm jiddewweb jew jivvaporizza. Il-gass ta 'assistenza mbagħad jidħol fil-kerf b'veloċità għolja permezz taż-żennuna, jonfoħ il-metall imdewweb 'l isfel u 'l barra. Fi stat ideali, il-veloċità tat-tidwib taqbel mal-kapaċità ta 'evakwazzjoni tal-gagazza, u tħalli biss ħmieġ ħafif ħafna fil-qiegħ-xi kultant telimina kompletament il-ħtieġa għal deburring sekondarju.

Ladarba l-metall imdewweb ma jiġix evakwat fil-ħin mill-qiegħ tal-kerf, jibred u jeħel mat-truf, u jifforma burrs. Għalhekk, meta tiddijanjostika burrs, m'għandekx sempliċement titlob"Il-qawwa hija għolja biżżejjed?"Minflok, staqsi tliet mistoqsijiet fl-istess ħin: Il-materjal qed jiddewweb b'mod stabbli? Il-kerf jibqa' ċar u bla xkiel? Il-fluss ta 'l-arja fil-fatt jonfoħ il-materjal imdewweb?
- Burrs fini, uniformi u kontinwiħafna drabi huma relatati ma 'devjazzjonijiet fil-pożizzjoni tal-fokus, il-veloċità tat-tqattigħ, jew il-kapaċità tal-fluss tal-gass.
- Burrs li jidhru biss f'direzzjoni speċifika jew żona lokalizzatajissuġġerixxu allinjament ħażin taż-żennuna (off-assi taċ-ċentru), warping tal-folja, jew varjazzjonijiet fid-distanza ta' standoff tar-ras tat-tqattigħ.
- Burrs irregolari jew li jvarjawtfisser li għandek tiċċekkja jekk il-pressjoni tas-sors tal-gass u r-rata tal-fluss humiex stabbli.
Analizza l-morfoloġija tal-burr l-ewwel qabel ma tmiss il-parametri-dan is-soltu jiffranka ħafna aktar materjal minn prova ripetittiva-u-qatgħat ta' żball.
Ta 'min jinnota li burrs iffurmati fuq materjali differenti, ħxuna tal-folji, u gassijiet ta' għajnuna mhumiex identiċi. Ma tistax tapplika b'mod riġidu "tabella ta' referenza burr" waħda u ġenerika. Pereżempju, il-ħmieġ iebes minn nitroġenu-tqattigħ tal-istainless steel assistit u l-ħmieġ tal-ossidu mill-qtugħ tal-azzar tal-karbonju assistit mill-ossiġenu- jistgħu jidhru simili, iżda r-reazzjonijiet termali sottostanti u l-aġġustamenti meħtieġa jistgħu jkunu kompletament differenti. Dejjem ikkonferma l-materjal, il-ħxuna tal-folja, it-tip tal-gass u l-issettjar tal-proċess oriġinali l-ewwel.
Approċċ aktar prattiku huwa liiżomm parti kampjun kwalifikata u komplet rekord tal-proċess meta l-magna tkun f'kondizzjoni tajba tax-xogħol.Meta sseħħ kwistjoni, qabbel il-kampjuni ġodda u qodma oġġett b'oġġett-iċċekkja l-kulur tal-qatgħa, il-mudelli tal-istrijjar, il-ħmieġ tal-qiegħ, u l-varjazzjonijiet fid-direzzjonijiet-qabel ma twettaq qatgħat tat-test ta'-skala żgħira. Dan jipprovdi linja bażi speċifika għall-magna u l-materjal tiegħek, li hija ferm aktar affidabbli minn kawżi guessing ibbażata biss fuq ritratti misjuba online.
2. Spezzjonar taż-Żennuna: Allinjament u Kundizzjoni
Iż-żennuna tillimita kemm ir-raġġ tal-lejżer kif ukoll il-gass ta' għajnuna simultanjament. Jekk il-gagazza teħel mal-ponta taż-żennuna, jew jekk ibati minn marki tal-ħruq, deformazzjoni, jew ma tkunx ġiet allinjata mill-ġdid għall-koassjalità wara s-sostituzzjoni, il-fluss tal-arja li jidħol fil-kerf jista 'jitxellef għal naħa waħda-anki jekk il-qari tal-pressjoni tal-gass fuq il-kontrollur huwa kompletament normali.

Sinjali Komuni Fis--Sit Inkludu:
- Gradi varji ta 'burrs f'direzzjonijiet differenti tul l-istess kontorn ċirkolari (speċjalment kritiku matulmakkinar ta 'toqba tonda ta' preċiżjoni).
- Bidliet fil-kwalità tat-tarf maqtugħ meta jinqatgħu linji dritti f'direzzjonijiet differenti.
- Iż-żennuna tidher tajba viżwalment, iżda test ta' tape shot jew verifika tat-tagħmir mibni-fit-tagħmir juri li l-post tar-raġġ huwa off-ċentru.
Meta twettaq spezzjoni,agħlaq il-magna l-ewwel u segwi l-istandardproċeduri operattivi tal-fiber laser cutter.Imbagħad, osserva jekk l-apertura taż-żennuna hijiex perfettament tonda u ħielsa minn tixrid jew marki tal-impatt. Ivverifika l-mudell taż-żennuna, id-dijametru tal-orifiċju, u l-istatus tal-installazzjoni. Fl-aħħarnett, ikkalibra l-koassjalità skont l-istruzzjonijiet tat-tagħmir.
Nota Importanti:Tpoġġix l-apertura taż-żennuna b'oġġetti iebsa, u qatt ma tassumi li sempliċiment tinstalla "żennuna ġdida" awtomatikament tfisser li l-kundizzjoni taż-żennuna hija korretta.
3. Iċċekkjar tal-Ottika: Lenti Termali u Drift Fokali
Il-lenti protettiva f'ras tal-qtugħ bil-lejżer tal-fibra sservi biex tiżola t-trab, id-duħħan u t-tixqiq. Ladarba ċpar, film taż-żejt, jew tikek mikro-ħruq jidhru fuq il-wiċċ tal-lenti, it-trasmittanza tagħha u l-karatteristiċi tar-raġġ jistgħu jinbidlu, u jikkawżaw tisħin lokalizzat (lenti termali). Filwaqt li l-operatur ma jara l-ebda bidla fil-qawwa ssettjata, ir-raġġ effettiv imwassal lill-biċċa tax-xogħol jista 'ma jkunx aktar stabbli.
Barra minn hekk, is-sostituzzjoni tal-lenti, il-ħabtiet tar-ras tat-tqattigħ, l-anomaliji tal-mekkaniżmu ta' fokus awtomatiku-, jew il-bidliet fl-istatus tal-kalibrazzjoni jistgħu wkoll jikkawżaw li l-pożizzjoni fokali attwali tinqala' mit-tabella tal-parametri. Filwaqt li folji rqaq għadhom bilkemm jirnexxilhom jaqtgħu, pjanċi kemmxejn eħxen jew kontorni ta 'toqob żgħar huma ġeneralment l-ewwel li jesponu dawn il-kwistjonijiet.
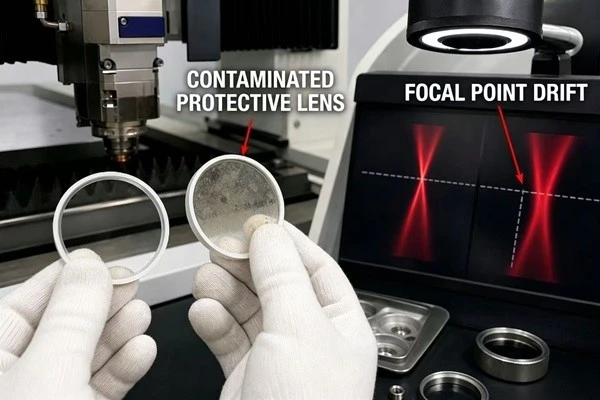
L-approċċ xieraq huwalebiex ta 'spiss tiżżarma l-mogħdija ottika biss biex "tagħtiha timsaħ malajr." Minflok, osserva allarmi tal-magni, valuri ta 'monitoraġġ tal-lenti protettivi (temperatura/trażmissjoni), u aqta' l-bidliet fil-kwalità l-ewwel, imbagħad spezzjona jew ibdel il-lenti skont il-proċeduri tal-kamra nadifa speċifikati mill-manifattur. Ambjenti inferjuri, materjali tat-tindif, jew tekniki ta' mmaniġġjar waqt it-tneħħija u l-installazzjoni tal-lenti huma fil-fatt aktar probabbli li jintroduċu partiċelli jew grif ġodda, li jħallu impatt ġenerali.kontroll tal-kwalità tal-qtugħ tal-metall.
4. Verifika tal-Provvista tal-Gass: Fluss Statiku vs Dynamic
Ir-rwol tal-gass ta' għajnuna jmur lil hinn minn sempliċiment "li tipparteċipa fil-proċess tat-tqattigħ"-aktar importanti, għandu kontinwament ikeċċi metall imdewweb mill-kerf. Pressjoni normali fiċ-ċilindru tal-gass jew tank tal-ħażna tindika biss li l-pressjoni statika jew upstream f'punt speċifiku tal-kejl hija normali. Ma jipprovax li pressjoni adegwata, rata tal-fluss, u purità jinżammu fil-ħruġ taż-żennuna waqt it-tqattigħ dinamiku.
Fatturi bħal filtri misduda, dijametri ta' pajpijiet ta' daqs żgħir, restrizzjonijiet ta' twaħħil, magni multipli li jużaw il-gass fl-istess ħin, jew rispons bil-mod tal-grupp tal-valvi kollha jistgħu jikkawżawpressjoni dinamika qtar. Meta taqta 'l-istainless steel bin-nitroġenu, rata ta' fluss insuffiċjenti jew purità ħafna drabi twassal għal kemm ħmieġ tal-qiegħ kif ukoll sfurija tul it-truf maqtugħin. Għal għarfien tekniku aktar profond, irreferi għall-gwida tagħna dwargħażla tal-gass awżiljarju għat-tqattigħ bil-lejżer.

Is-soluzzjoni tal-problemi tal-linja tal-gass għandha ssegwi l-passaġġ tal-fluss tal-gass pass-pass-:

L-aħjar huwa li tissorvelja l-pressjoni dinamika u r-rata tal-fluss matul il-proċess tat-tqattigħ attwali, aktar milli tiddependi biss fuq daqqa t'għajn malajr lejn il-gauge tal-pressjoni waqt li t-tagħmir ikun idle.
5. Evalwazzjoni tal-Konsistenza tal-Materjal u Kundizzjonijiet tal-wiċċ
Anke jekk materjali huma ttikkettjati bl-istess deskrizzjoni-bħal "Azzar li ma jsaddadx 304" jew "Azzar tal-Karbonju Q235"-, xorta jistgħu jeżistu varjazzjonijiet f'lottijiet ta' sħana differenti, kundizzjonijiet tal-wiċċ, tolleranzi tal-ħxuna, kisi, u livelli ta' sadid. Films protettivi tal-wiċċ, tbajja taż-żejt, jew skala tal-mitħna jistgħu jbiddlu l-assorbiment tal-enerġija u l-istabbiltà tat-tqattigħ. Barra minn hekk, wiċċ tal-folja irregolari jikkawża varjazzjonijiet fid-distanza ta 'standoff, li jaffettwaw direttament l-akkoppjar tal-fluss tal-arja ukaratteristiċi tat-tarf tal-qtugħ tal-lejżer.

Għalhekk, meta burrs jibdew jidhru dritt wara li tbiddel folji, lottijiet, jew fornituri, m ' għandekx immedjatament tassumi li l-magna hija miksura. Żomm biċċa materjal tal-folja li qabel kienet tinqata' bla xkiel biex twettaq qtugħ ta' test komparattiv-dan normalment jippermettilek tiddistingwi malajr bejn "kwistjonijiet ta' tagħmir" u "kwistjonijiet materjali."
6. Parametri ta'-irfinar: Ir-Regola Waħda-Varjabbli
Huwa biss wara li tivverifika ż-żennuna, il-koassjali, il-lentijiet, il-kalibrazzjoni tal-fokus, il-linji tal-gass, u l-materjal li għandek tipproċedi għall-irfinar-parametri. Huwa rakkomandat li l-ewwel tirrestawra s-settings default billi tuża metodoloġija strutturata għalid-determinazzjoni tal-parametri tal-proċess tal-qtugħ bil-lejżer. Imbagħad, agħmel aġġustamenti inkrementali żgħar għall-veloċità tat-tqattigħ, il-pożizzjoni tal-fokus, il-pressjoni tal-gass, jew id-distanza ta 'standoff ibbażata fuq il-morfoloġija tal-burr.
Ibdel varjabbli wieħed biss kull darba, u rreġistra n-numru tal-parti, il-lott tal-materjal, l-ispeċifikazzjoni taż-żennuna, il-kundizzjoni tal-lenti, il-fokus, il-veloċità u l-pressjoni tal-gass. Inkella, jekk tibdel tlieta jew erba 'settings f'daqqa, anki jekk il-kwalità tal-qatgħa titjieb, ma tkunx taf liema aġġustament fil-fatt ħadem, u jġiegħlek tgħaddi minn prova u żball mill-ġdid id-darba li jmiss.
7. Sekwenza Operattiva Standard għal-Issolvi l-Problemi fuq is-Sit
Operazzjonijiet fuq-sit jistgħu jsegwu din is-sekwenza:
- Eżaminapożizzjoni burr, direzzjoni, kontinwità, u kulur;
- Iċċekkjal-orifiċju taż-żennuna, il-mudell taż-żennuna, il-koassjalità, u l-kontroll tal-għoli (standoff);
- Spezzjonail-lenti protettiva, il-kalibrazzjoni tal-fokus, u l-kundizzjoni tar-ras tal-qtugħ;
- Ivverifikapressjoni dinamika tal-gass, rata tal-fluss, purità, u restrizzjonijiet tal-linja;
- Qabbelb'lott preċedenti ta' materjal tal-folja, u rfina-parametri billi tuża varjabbli waħda biss bħala l-aħħar pass.

Meta l-kwalità tal-qtugħ bil-lejżer tiddeterjora, il-mentalità l-aktar perikoluża qed tassumi li"minħabba li l-parametri ma nbidlux, lanqas il-kundizzjoni tat-tagħmir ma nbidlitx." Il-parametri huma sempliċiment kmandi-huwa ż-żennuna, il-mogħdija ottika, il-linja tal-gass, u l-materjal li jiddeterminaw kif fl-aħħar mill-aħħar jiġu eżegwiti dawk il-kmandi.Ir-restawr tal-kundizzjonijiet tal-magni lura għall-istat ottimali tagħhom qabel ma tiddiskuti l-ottimizzazzjoni tal-parametri ġeneralment ikun aktar mgħaġġel milli tiżdied il-qawwa bl-addoċċ, u ħafna inqas probabbli li tintroduċi problemi ġodda.