


Jeżistu żewġ tipi ta' lejżers tal-fibra: wieħed-modalità u multi-modalità. Id-differenzi tagħhom fl-applikazzjonijiet tal-iwweldjar mikro jeħtieġ li jiġu kkunsidrati meta tagħżel l-aħjar waħda biex tuża.

Lejżers tal-fibra tal-{0}}modalità unika jużaw fibri b'dijametru tal-qalba ta' madwar 9 mikroni biex jipproduċu raġġi ffukati żgħar daqs 10 mikroni. Dan jagħmilhom ideali għal applikazzjonijiet ta 'qtugħ bil-lejżer. Madankollu, għall-iwweldjar, il-wisa 'dejqa tal-weldjatura tista' ma taqbilx mal-biċċa l-kbira tat-tolleranzi tal-assemblaġġ tal-produzzjoni.
Lejżers tal-fibra multimode jiġġeneraw raġġ "flat top" b'intensità aktar baxxa u aktar uniformità billi jużaw fibri b'dijametru tal-qalba ta '50-300 mikron. Dan jiffaċilita l-espansjoni taż-żona tat-tidwib u jaħseb aħjar għall-ħtiġijiet tal-iwweldjar mikro bil-lejżer, b'kuntrast ma 'tipi oħra ta' lejżers.
Din il-figura turi l-lejżer li jħalli l-fibra u s-sezzjoni trasversali tal-intensità tal-qawwa{0}}f'żewġ modi.

Ikkunsidra l-allinjament tal-lejżer għall-ġonot tal-iwweldjar. Biex tallinja r-raġġ mal-linja konġunta, daqs tal-post ta 'mill-inqas 200 mikron huwa tipikament meħtieġ minħabba t-tolleranza tal-pożizzjoni ta' stivar u d-distakk bejn it-truf tal-iwweldjar. Madankollu, il-kisba ta 'post daqshekk kbir bl-użu ta' laser tal-fibra tal-modalità-wieħed ikun jeħtieġ tul fokali ta '2-3 piedi, li mhuwiex prattiku għal sistemi ta' wweldjar. Barra minn hekk, is-saħħa taċ-ċentru ta 'lejżer b'mod wieħed tonqos lejn it-tarf, li tirriżulta f'enerġija kkonċentrata f'żona żgħira. Spazji fil-ġonta jistgħu jikkawżaw kwistjonijiet ta 'wweldjar, bħal undercuts jew żoni mhux mimlija. Barra minn hekk, intensità għolja tal-laser tista 'tneħħi materjal żejjed.
Ir-raġġi tal-laser tal-fibra multimodali joffru distribuzzjoni ta 'intensità uniformi għal proċess ta' wweldjar stabbli. Huma inqas affettwati minn vojt fil-wiċċ tal-iwweldjar u għandhom profil aktar b'saħħtu li jista 'jdub aktar materjal, u b'mod effettiv jgħaqqad kwalunkwe vojt meħtieġ għal weldjatura ta' suċċess.
Is-sezzjoni trasversali tal-weldjatura ta' lejżers ta'-modalità waħda u multi-modalità f'istainless steel ħoxna ta' 0.06-pulzier tidher hawn taħt.
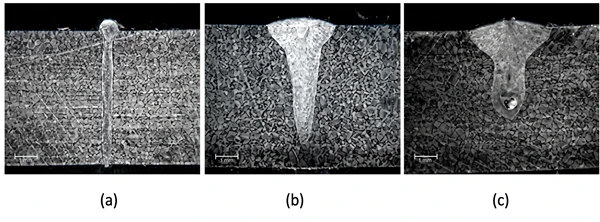
Il-laser tal-fibra ta'{0}}modalità waħda użata kellu qawwa ta' 500W, veloċità ta' 300ipm, u daqs tal-post ta' 30 mikron. Il-laser tal-fibra multi-modalità użata kellu qawwa ta '700W, veloċità ta' 100ipm, u daqs tal-post ta '150 mikron. It-tieni laser tal-fibra multi-modalità kellu qawwa ta' 1kW, veloċità ta' 80ipm, u daqs tal-post ta' 250 mikron.
Għażla tat-Teknoloġija t-Tajba: Lejżers b'Modalità Unika vs Multimodali
Meta niġu għalliwweldjar mikro bil-lejżer, l-għażla tal-modalità tal-laser tal-fibra xierqa hija kruċjali biex tinkiseb l-aħjar kwalità tal-weldjatura u tinżamm l-effiċjenza fl-ispiża-. L-għażla bejn lejżers tal-fibra b'modalità waħda u multimodali tiddependi fundamentalment fuq it-tolleranzi tal-assemblaġġ tal-produzzjoni tiegħek, il-konfigurazzjonijiet tal-ġonta, u l-ħxuna tal-materjal. Biex tgħinek tieħu deċiżjoni infurmata għall-applikazzjonijiet industrijali tiegħek, aħna ġabar fil-qosor id-differenzi ewlenin, il-parametri tekniċi, u d-dejta tal-prestazzjoni sperimentali taż-żewġ tipi ta 'laser fit-tabella komprensiva ta' tqabbil hawn taħt:
| Metriċi ta' Tqabbil | Laser tal-Fibra b'mod-uniku | Multimode Fiber Laser |
| Dijametru tal-qalba | Madwar. 9 mikroni | 50-300 mikron |
| Daqs tal-Pot Fokali | Iffukat sa madwar . 10 mikroni | Tipikament jeħtieġ 200 mikron jew akbar (150 μm u 250 μm użati f'testijiet sperimentali) |
| Profil tar-raġġ & Intensità | Raġġ dejjaq; l-intensità tal-qawwa tonqos lejn it-tarf; enerġija kkonċentrata ħafna f'żona ċkejkna. | Jiġġenera profil tar-raġġ "flat top" b'intensità massima aktar baxxa u uniformità ogħla. |
| Adattament tat-Tolleranza tal-Assemblea | Miskin. Wisa 'dejqa tal-weldjatura tista' ma taqbilx mal-biċċa l-kbira tat-tolleranzi tal-assemblaġġ tal-produzzjoni; teħtieġ preċiżjoni estremament għolja ta 'allinjament konġunt. | Tajjeb. Id-distribuzzjoni uniformi tal-intensità tiżgura proċess ta 'wweldjar stabbli u hija inqas affettwata minn vojt fuq il-wiċċ tal-iwweldjar. |
| Riskji ta' Difetti ta' Gap Konġunt | Għoli. Spazji jistgħu jikkawżaw kwistjonijiet ta 'wweldjar bħal undercuts jew żoni mhux mimlija; intensità għolja tal-laser tista 'wkoll tneħħi materjal żejjed. | Baxx. Tippossjedi profil tar-raġġ aktar b'saħħtu li jdub aktar materjal, u b'mod effettiv jgħaqqad il-lakuni meħtieġa għal weldjatura ta 'suċċess. |
| Xenarji ta' Applikazzjoni Tipiċi | 1. Ideali għal applikazzjonijiet ta 'qtugħ bil-lejżer. 2. Adattat għall-iwweldjar tal-ħoġor b'veloċità għolja - u ġonot stretti li jeħtieġu inqas qawwa tal-lejżer filwaqt li jiksbu l-fond ta 'penetrazzjoni mixtieq. |
1. Ideali għal applikazzjonijiet tal-iwweldjar mikro bil-lejżer. 2. Adattat tajjeb-għal xogħlijiet ta 'wweldjar standard u ta' preċiżjoni fejn huma meħtieġa spazji ta 'assemblaġġ u wisgħat speċifiċi ta' weldjatura. |
| Tqabbil tad-Dejta Sperimentali (Fuq l-istainless steel ħoxna ta '0.06 pulzier |
Qawwa: 500W Veloċità: 300 ipm Daqs tal-post: 30 mikron (Karatteristika: Tikseb il-fond ta' penetrazzjoni mixtieq b'qawwa aktar baxxa) |
Każ 1: Qawwa: 700W / Veloċità: 100 ipm / Daqs Spot: 150 mikron Każ 2: Qawwa: 1kW / Veloċità: 80 ipm / Daqs Spot: 250 mikron (Karatteristika: Tipprovdi proċess aktar stabbli u profil ta 'weldjatura usa') |
Lejżers tal-fibra b'mod wieħed- huma utli għall-iwweldjar mikro bil-lejżer f'ċerti każijiet. Jistgħu jintużaw għall-iwweldjar tal-ħoġor b'veloċità għolja- u ġonot stretti b'inqas qawwa tal-lejżer, filwaqt li xorta jiksbu l-fond mixtieq ta 'penetrazzjoni. Lejżers multimodali jistgħu jintużaw ukoll għal dan il-għan.